Parný rozprašovač je lacný kus potrubia až do okamihu, keď začne narážať na svoje podpery, a vtedy nádrž, v ktorej sedí, zvyčajne zásobuje výrobnú linku.
Vezmite nádrž s objemom 20 metrov kubických, ktorá sa musí zohriať z 15 °C na 80 °C za 45 minút. Spotreba je asi 2 000 kW. Pri tlaku 6 bar g, pri výstupe kondenzátu blízko teplote nádrže, vydá jeden kilogram pary po pripísaní citeľného tepla približne 2 400 kJ, takže rozprašovač musí prejsť okolo 3,0 t/h. Tento jediný údaj určuje vŕtanie, počet otvorov a rýchlosť, ktorú musí potrubie prežiť.
Veľkosť je príliš malá a dávka nikdy nedosiahne teplotu. Veľkosť je príliš veľká a potrubie píska, vibruje a praská medzi radmi otvorov v priebehu niekoľkých sezón.
Čo robí Steam Spager
Parný rozprašovač je ohrievač s priamym kontaktom: vŕtaná rúrka vložená do nádoby naplnenej kvapalinou, cez ktorú sa para vstrekuje a kondenzuje do samotnej kvapaliny.
Definícia: parný rozprašovač, tiež nazývaný rozstrekovacia trubica, je perforovaná parná vstrekovacia trubica, ktorá vyteká pod povrchom kvapaliny nádrže alebo nádoby. Teplo sa pohybuje priamou kondenzáciou na rozhraní bublín a nie cez kovovú stenu.
Ako funguje prenos tepla
Para opúšťa každý otvor ako vysokorýchlostný prúd, rozpadá sa na bubliny a kolabuje, keď latentné teplo prechádza do okolitej kvapaliny. Žiadna stena neoddeľuje paru od produktu, takže účinnosť v mieste vstrekovania je takmer 100 percent. Obmedzenia spočívajú inde: kondenzát riedi dávku, kvapalina nemôže prejsť cez teplotu nasýtenia pary pri prívodnom tlaku a energia miešania musí pochádzať zo samotných trysiek.
Kde sa používajú rozprašovače
- Umyte, opláchnite a vyčistite nádrže na mieste v závodoch na výrobu potravín a nápojov
- Umývacie a fosfátovacie vane dielov v povrchovej úprave kovov
- Odvzdušňovače napájacej vody kotlov a nádrže na kondenzát
- Nádrže na úpravu a neutralizáciu vody
3,0 t/h Naparujte pre 20 m3 nádrž za 45 minút pri 6 bar g
4-8 mm Typický priemer rozvádzacieho otvoru
300 mm Minimálne ponorenie pod hladinu vody
Väčšina rozprašovačov pracuje na pare medzi 2 a 8 bar g a prechádza rýchlosťou od 500 kg/h do 15 t/h, takže konštrukčné okno je široké, ale režimy zlyhania sú konzistentné.
Dimenzovanie rozprašovača: Parné zaťaženie, oblasť otvoru a otvoru
Dimenzovanie rozprašovača sa zníži na tri čísla a všetko ostatné, vrátane hluku a vibrácií, sa od nich odvíja: hmotnostný prietok pary, vŕtanie trysky a celková plocha otvoru.
Prúdenie pary vychádza z energetickej bilancie. Vynásobte hmotnosť kvapaliny plus ekvivalent vody steny nádrže špecifickým teplom a nárastom teploty, vydeľte časom ohrevu, aby ste získali kW, potom vydeľte teplom, ktoré uvoľní každý kilogram pary: latentné teplo pri prívodnom tlaku plus citeľné teplo, ktoré kondenzát odovzdá na ceste k teplote kvapaliny.
Prietok pary (kg/h) = 3600 x prevádzka (kW) / (latentné teplo citeľné teplo)
Pri 6 bar g je tento menovateľ zhruba 2 400 kJ/kg. Pri 3 bar g klesne na približne 2 250 kJ/kg a rozprašovač potrebuje na rovnakú prácu o 7 percent viac pary. Pridajte 5 až 10 percent na tepelné straty z povrchu nádrže.
| Parameter | Typická hodnota | Prečo na tom záleží |
| Rýchlosť pary v potrubí | 20-25 m/s | Vyššie spôsobuje hluk a eróziu, nižšie znamená predimenzované potrubie |
| Rýchlosť výstupu z otvoru | 25-30 m/s | Udržuje trysky stabilné a obmedzuje vibrácie |
| Priemer otvoru | 4-8 mm | Malé otvory upchávajú vodným kameňom, veľké otvory sa zahrievajú nerovnomerne |
| Ponorenie | minimálne 300 mm | Plytšie otvory špliechajú a sušia |
| Svetlá výška nad dnom nádrže | 100-200 mm | Zabraňuje zachytávaniu kalu a usadzovaniu |
| Turndown | 3:1 až 5:1 | Pod tým je distribúcia pozdĺž potrubia nerovnomerná |
Vzor dier a pravidlá rozloženia
Vzor otvorov rozhoduje o tom, či sa nádrž zohrieva rovnomerne alebo či sa vytvorí gradient 10 až 15 °C z jedného konca na druhý.
- Nastavte vŕtanie z maximálneho prietoku pary na 20 až 25 m/s, potom skontrolujte, či rovnaké potrubie neklesne pod 10 m/s pri minimálnom znížení.
- Vypočítajte celkovú plochu otvoru z limitu výstupnej rýchlosti a potom pridajte o 50 až 100 percent viac otvorov, aby ste umožnili čiastočné zablokovanie.
- Usporiadajte otvory v dvoch striedavých radoch 45 stupňov pod horizontálou alebo v jednom rade smerom nadol. Nikdy im nečelte smerom nahor.
- Priestorové otvory 8 až 12 priemerov od seba po celej dĺžke dráhy, takže trysky zametajú nádrž skôr ako jeden roh.
- Potrubie nakloňte späť k vstupu a vypustite spodný koniec, aby sa kondenzát nemohol dostať ako slimák, keď sa ventil otvorí.
Rozprašovač nie je miešacie zariadenie. Tam, kde neexistuje žiadne iné miešanie, trysky musia zametať celý objem, čo zvyčajne znamená dlhší chod s viacerými menšími otvormi, a nie krátku rúrku s niekoľkými veľkými.
Poruchové režimy a porovnanie spargingu
Väčšinu prestojov rozprašovača majú na svedomí tri poruchy: vodné rázy pri štartovaní, praskanie pri tepelnej únave medzi radmi otvorov a poškodenie podpier a prípojok odbočiek vibráciami.
- Klepanie pri otvorení parného ventilu poukazuje na to, že kondenzát sedí v potrubí. Na spodný koniec nasaďte odtokovú kapsu a pomaly otvorte ventil.
- Praskliny vyžarujúce medzi otvormi po 12 až 24 mesiacoch znamenajú, že horná časť potrubia sa cyklicky mení medzi mokrým a suchým. Zvýšte ponorenie alebo utiahnite kontrolný pásik úrovne.
- Opotrebované podpery a prasknuté zvary konárov pochádzajú z vibrácií. Znížte výstupnú rýchlosť otvoru pod 30 m/s a pridajte vodidlo blízko stredu.
- Horúca zóna blízko vstupu so studenou kvapalinou ďalej znamená príliš málo otvorov s príliš veľkým priemerom. Najprv prepočítajte celkovú plochu otvoru.
Parné striekanie
- Najnižšie investičné náklady: vŕtané potrubie, regulačný ventil a odtok
- Žiadna plocha na prenos tepla nie je znečistená
- Kondenzát riedi dávku a musí byť navrhnutý v receptúre
- Vypnutie závisí výlučne od konštrukcie otvoru
Nepriame vykurovanie
- Para a produkt zostávajú oddelené, takže nedochádza k riedeniu
- Ovládanie je možné v rozmedzí 1 až 2 °C od nastavenej hodnoty
- Povrch prenosu tepla je znečistený a potrebuje čistenie
- Vyššie kapitálové náklady a väčšia stopa
Kropenie je najlacnejší spôsob ohrevu kvapaliny a je najmenej kontrolovateľný. Keď proces potrebuje posledné dva stupne, samotný rozprašovač ich nedodá.
Kontroly materiálov, kódov a obstarávania
Pre vodu a väčšinu procesných kvapalín je praktickou predvolenou hodnotou pre striekacie potrubie nehrdzavejúca oceľ 316L s minimálnou hrúbkou steny podľa plánu 40. Uhlíková oceľ je prijateľná len v uzavretých, upravených systémoch, kde sa kontroluje chémia vody.
| servis | Odporúčaný materiál | Praktické poznámky |
| Nádrže na upravenú vodu a kondenzát | Uhlíková oceľ SA-106 Gr B | Najnižšia cena, povolená tolerancia korózie 1,5 mm |
| Procesná voda, mierne kyslá alebo zásaditá | Nerez 316L | Štandardná voľba pre potravinárske a farmaceutické účely |
| Soľanka, morská voda, voda obsahujúca chloridy | Duplex 2205 alebo 6Mo | Pri austenitických triedach existuje riziko chloridového korózneho praskania nad 60 °C |
| Vysokoteplotné zberače pary | Legovaná oceľ ako P11 alebo P22 | Zhodujte sa so špecifikáciou nadradenej línie a postupmi zvárania |
- Potvrďte, ktorý kód potrubia riadi linku: ASME B31.1 pre silové potrubie, B31.3 pre procesné potrubie.
- Požiadajte o výkres vzoru otvorov s priemerom, rozstupom, počtom riadkov a toleranciou polohy.
- Vyžadovať hydrostatickú skúšku pri 1,5-násobku projektovaného tlaku a kontrolu prieniku farbiva v radoch otvorov na kritických čiarach.
- Vyžiadajte si certifikáty materiálu podľa EN 10204 3.1 a mapu zvarov so záznamami o kvalifikácii zvárača.
- Nakupujte od výrobcu, ktorý to dokáže potvrdiť vstup tepla a previesť 3D modely rozloženia pred začiatkom zvárania, pretože tam začína väčšina prerábok v teréne.
Rozvádzacie potrubie je tlaková časť. Mal by sa kúpiť s rovnakou dokumentáciou ako akýkoľvek iný tlakový komponent v parnom systéme, aj keď vyzerá ako dĺžka vŕtanej rúrky.
Systém rekuperácie tepla za Spargerom
Vo väčšine zariadení sa para, ktorú vstrekuje rozprašovač, nevytvára na tento účel. Rekuperuje sa z výfukových plynov alebo procesného odpadového tepla a to je dôvod, prečo ekonomika funguje.
Špecifikácia rozprašovača sa zvyčajne dodáva s už pevne stanoveným zdrojom pary: parným generátorom na spätné získavanie tepla na výfuku plynovej turbíny, kotlom na odpadové teplo za pecou alebo pecou alebo parným potrubím. Rekuperácia ďalších 10 percent tepla v spalinách mení návratnosť investície na rozprašovači z rokov na mesiace a často zvyšuje tlak dostupný v rozprašovači, čím sa rozširuje teplotný rozsah, ktorý môže nádrž dosiahnuť.
 Priemyselný odpadový tepelný kotol na rekuperáciu spalín HRSG Prispôsobí sa oceliam, chemikáliám, cementu a spalinám z tavenia, rekuperuje odpadové teplo s flexibilnou parnou kapacitou a dizajnom odolným voči korózii. Zobraziť produkt →
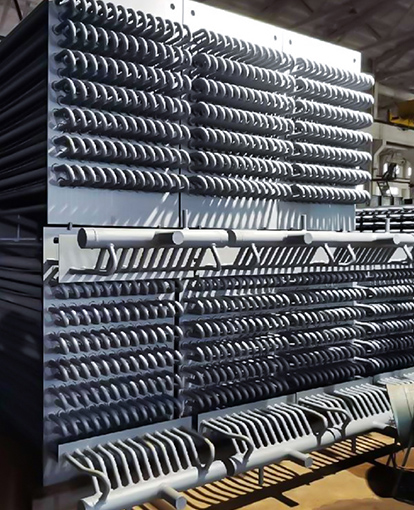
Na regeneračnom reťazci záleží rovnako ako na samotnom rozprašovači. Rebrové rúrky sú základným prvkom prenosu tepla v ekonomizéroch a parných generátoroch s rekuperáciou tepla a výber medzi dizajnom typu H, špirálou a tepelnou trubicou rozhoduje o tom, koľko znečistenia jednotka toleruje a ako ľahko sa dá vyčistiť. V prašných spalinách rebrovaná rúrka typu H udržuje plynové cesty rovné a ľahšie sa odfukujú, zatiaľ čo rúrka so špirálovými rebrami zaberá viac povrchu do rovnakého objemu a vyhovuje čistejším plynom.
 Špirálová rúrka na rekuperáciu kotla a odpadového tepla Vysoko účinný komponent výmeny tepla s prispôsobiteľnou geometriou rebier, vhodný pre čistejšie spaliny, kde je potrebná kompaktná plocha na prenos tepla. Zobraziť produkt →
Za zväzkom rúrok vykonáva ekonomizér prácu pri nízkych teplotách, pričom odoberá posledné užitočné teplo zo spalín predtým, ako sa dostanú do komína. Vo výfukových plynoch z technologického zariadenia musia byť korózia za studena a kyslý rosný bod v rovnováhe s extra získaným teplom.
 Ekonomizér pre zariadenia na chemické a petrochemické procesy spalín Rekuperuje nízkoteplotné odpadové teplo z rafinérskych a metanolových výfukových plynov s utesnenou konštrukciou odolnou voči korózii a monitorovaním pre variabilnú prevádzku. Zobraziť produkt →
Bez ohľadu na konfiguráciu je povrch prenosu tepla miestom, kde sa ako prvé objavuje znečistenie, erózia a vibrácie plánovanie inšpekcie rebrovaných rúr patrí do rovnakej konverzácie ako údržba spargerov.
Spaľovač je len taký lacný ako para za ním. Obnovte túto paru proti prúdu a celý výpočet sa zmení.
Často kladené otázky
Ako vypočítate prietok pary pre rozprašovač?
Vynásobte hmotnosť kvapaliny plus ekvivalent vody v nádrži špecifickým teplom a nárastom teploty, vydeľte časom ohrevu, aby ste získali kW, a potom vydeľte teplom uvoľneným na kilogram pary. Pri tlaku 6 bar g s výstupom kondenzátu pri teplote nádrže je to asi 2 400 kJ/kg, takže výkon 2 000 kW potrebuje približne 3,0 t/h. Pridajte 5 až 10 percent na tepelné straty počas zahrievania.
Prečo klope tryska pri otvorení parného ventilu?
Kondenzát. Nečinná preplachovacia trubica sa naplní vodou a para vstupujúca pri plnom prietoku tlačí tento slimák pozdĺž potrubia. Potrubie nakloňte späť do odtokovej kapsy, odstráňte kondenzát pred otvorením ventilu a pomaly zvýšte prietok. Na väčších tratiach stojí obtok zohrievania oveľa menej, ako škody, ktoré môže spôsobiť jedna udalosť vodného rázu.
Ako hlboko by mal byť striekač ponorený?
Minimálne 300 mm pod najnižšou prevádzkovou hladinou kvapaliny, s voľným priestorom 100 až 200 mm nad dnom nádrže. Plytšie ponorenie spôsobuje špliechanie a hluk a necháva hornú časť potrubia vyschnúť a cyklovať, čo je zvyčajný pôvod únavových trhlín medzi radmi otvorov.
Rozprašovač ovládajú tri čísla: prietok pary, plocha otvoru a hĺbka ponorenia. Urobte všetky tri správne a zvyšok je dokumentácia.
Spargerov netreba zložito, ale treba s nimi počítať. Objem nádrže určuje výkon, výkon určuje prietok pary, prietok pary určuje vŕtanie a oblasť otvoru a ponorenie rozhoduje o tom, či potrubie vydrží svoju projektovanú životnosť alebo praskne v druhej sezóne.
Rozprašovač je tlaková časť s procesnou funkciou. Vypočítajte ho podľa energetickej bilancie, rozmiestnite otvory pre celý rozsah tlmenia a kúpte ho s rovnakými papiermi ako zvyšok parného systému.